 www.zgsxgy.com
 0769-87006592
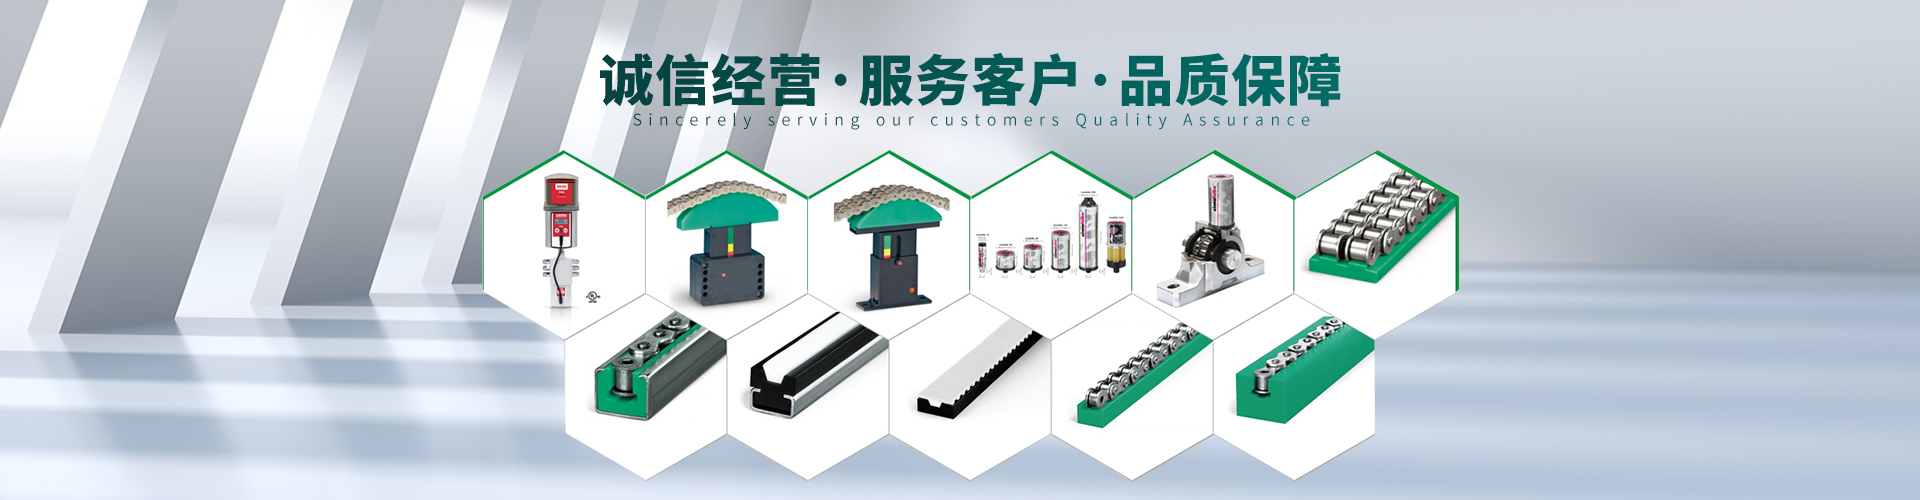
链条导向件,引导链条平滑换向,减缓转弯位置链条跑偏、跳齿、异响。东莞橡塑加工厂家多采用UHMWPE板材数控铣削成型,也可选用尼龙、POM、防静电改性UPE材质,支持非标准半径、多角度、异型槽位单独开料加工,适配物流分拣、包装、食品、锂电电子输送设备。
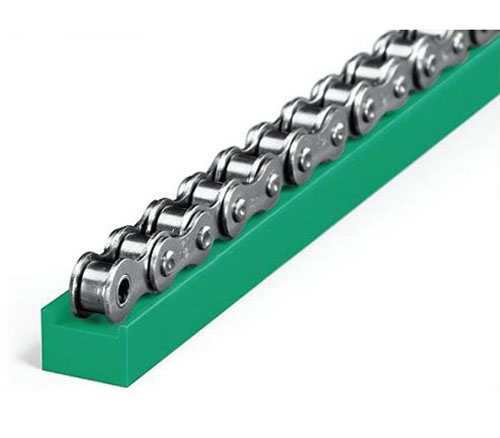
CNC铣削成型和热弯成型存在明显区分。热弯是型材加热后依靠模具定型,适合标准大半径、批量统一规格;CNC加工直接在板材上铣出圆弧轮廓与导向槽,曲线自由度更高,小半径、多段复合弧线、S型弯道、局部变宽变槽的非标方案优先选用。加工时控制圆弧顺滑度,减少刀纹、折线,避免链条运行时产生冲击。
定制前期需要确认几项核心参数:转弯内半径、转弯角度、链条型号、导向槽截面样式,包含T型、U型、CKG、双排槽等;同步确认安装孔位置、沉孔或长圆孔需求、是否搭配铝合金底座。弯道位置链条会产生侧向推力,槽壁厚度要适度加厚,弱化单侧磨损。长圆孔可以预留热胀余量,适配UPE材料温度形变特性。
加工工序依次为板材下料、基准定位、圆弧轮廓铣削、导向槽精加工、孔位加工、倒角去毛刺、尺寸校验。槽宽、槽深、圆弧中间轨迹是管控尺寸,槽体和链条滚子、侧板预留合理间隙;拼接款导向件的对接端面做斜口或者阶梯过渡,控制接缝高低差,接缝尽量避开链条侧向受力集中区域。
材质选配跟随产线工况调整。常规输送选用普通UHMWPE,耐磨自润滑;电子无尘车间选用防静电改性UPE;食品产线选用食品接触级配方;低速轻载点位可以选用尼龙、POM。不同材料切削参数有差异,改性填料较多的防静电板材,加工时留意表层掉粉、崩边现象。
配套底座方案也可同步CNC加工。弧形导向件可以单独加工耐磨弯条,再配合弧形铝底座组装,铝底座承担固定受力,耐磨条承受链条摩擦,后期磨损之后单独更换塑胶条,运维成本更为温和。
试样与批量检验项目包含圆弧度、槽尺寸、表面粗糙度、装配试跑。厂家可提供单件打样,样品上机试运行,观察链条转弯时有无卡滞、单边异常发热、磨损不均,再微调槽间隙与圆弧轨迹,之后再批量投产。
安装调试阶段留意弯道受力特点。转弯位置链条外侧张力偏大,导向件外侧槽壁磨损速度更快,选型阶段可预留磨损余量;固定螺丝沉入沉孔内部,不突出摩擦面。多条弯道串联时,各段圆弧同心度保持一致,链条流转更平稳。
这类CNC定制弯轨适合标准弯件无法匹配的改造项目、新型非标自动化设备。结合转弯半径、链条线速度、侧向载荷、环境要求调整材质与槽型,让链条在转角位置平稳运行,降低停机检修频次。