 www.zgsxgy.com
 0769-87006592
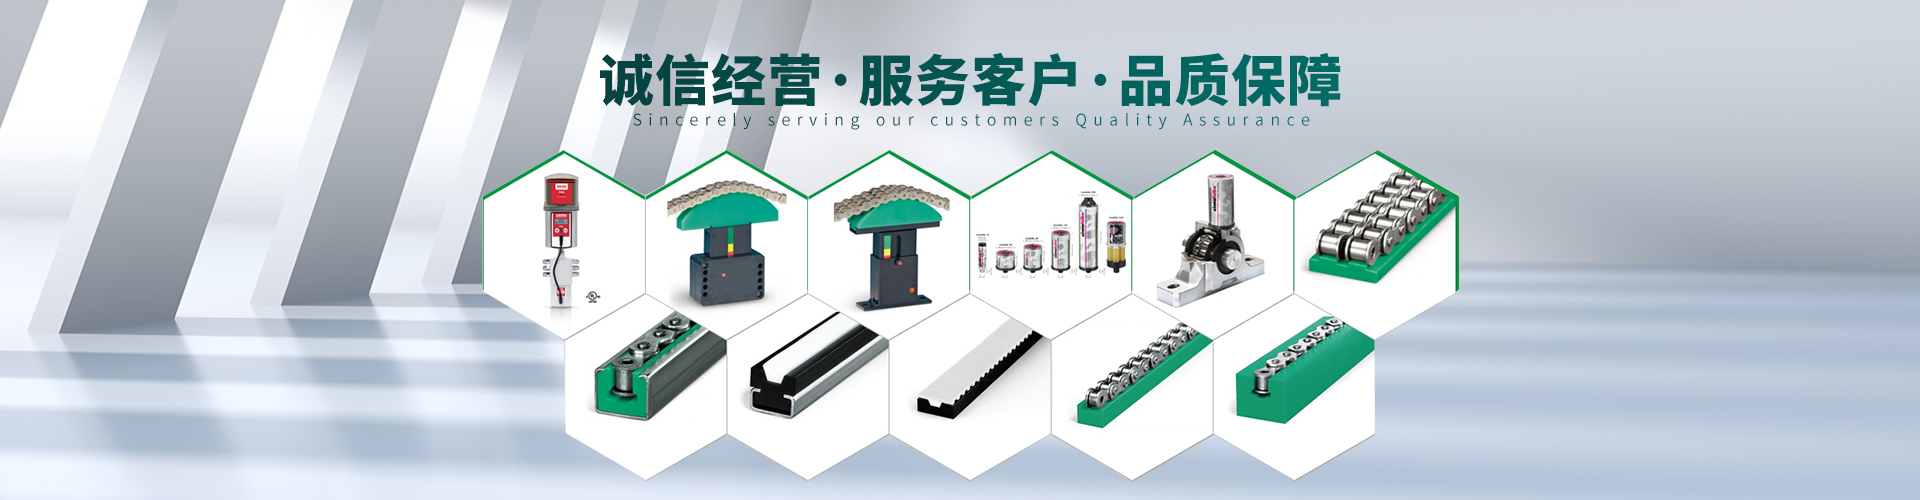
链条导向条大多是UPE高分子材质,配套铝型材底座是行业主流组合。铝型材提供刚性支撑,吸收链条侧向力,防止导向条弯曲变形;导向条直接和链条滑动摩擦。两者装配质量,直接影响链条平稳度、导向条磨损速度,装配不当容易出现导向条起拱、移位、接缝错台、松动、提前磨损等问题,装配要从型材预处理、间隙预留、固定方式、拼接、热胀、对齐等多方面管控。
装配前预处理。先检查铝型材底座,型材不能有扭曲、弯曲,型材工作面要平整,表面毛刺、铝屑清理干净。铝型材表面的尖锐毛刺如果没有打磨,会划伤导向条背面,摩擦产生碎屑,同时刺破材料,埋下开裂隐患。导向条来料也要检查,板材无翘曲变形,裁切断面打磨光滑,去除裁切毛刺。UPE材料内应力大,裁切后的导向条,建议提前在车间环境放置一段时间,释放加工内应力,避免装配之后回弹变形。
热胀冷缩间隙预留是重中之重。UPE热膨胀系数远高于铝合金。温度升高,导向条伸长,铝型材几乎不变形。如果两端完全卡死不留间隙,升温后导向条没有伸缩空间,就会向上拱起,形成鼓包,链条经过时冲击鼓包位置,快速磨坏导向条。直线段装配,每米导向条预留1.5~3mm伸缩间隙;长距离输送线,分段装配,每段之间预留伸缩缝,拼接缝不要正对链条滚子,避开受力点。固定孔建议采用长圆孔,而不是圆孔,让导向条受热后可以自由轴向滑动,不能用紧配圆孔锁死。
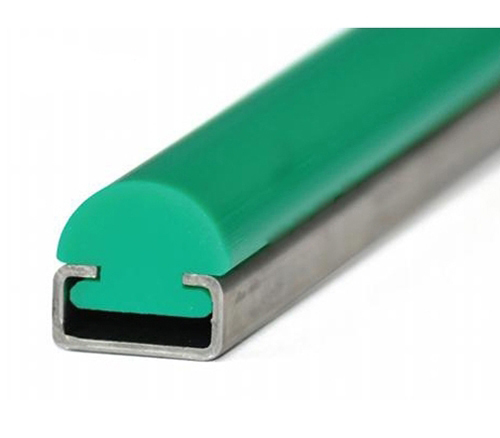
固定方式选择。常用两种固定方案:沉头螺丝固定,或者卡扣式装配。沉头螺钉优先选用沉孔,螺丝顶面需要低于导向条表面,不能凸出,防止刮伤链条。拧紧力度要适中,不要过度压紧。拧太紧,导向条被挤压,容易变形;扭矩不足,运行震动下导向条移位。卡扣式安装装配更快,但要检查卡扣强度,重载、高速工况不建议只用卡扣,好辅以少量螺钉辅助定位,防止冲击下脱扣。铝型材底座上的固定孔位置,尽量布置在导向条两侧,避开链条摩擦区域。
中线对齐与拼接。装配时,导向条中线要和铝型材底座中线重合,保证链条运行时,链条滚子落在导向条卡槽,避免单侧摩擦。多段导向条拼接,接缝处打磨平滑,高低差尽量控制在0.1mm以内,台阶会造成链条撞击、异响,局部快速磨损。拼接缝错开铝型材接缝,不要让型材接缝和导向条接缝重合,双层台阶更容易卡链条。
安装完成后的调试。装配完毕后,手动拖动链条走完全程,检查链条在导向槽内是否顺畅,观察接触痕迹,摩擦印记均匀居中就是合格;单侧磨痕代表偏位,需要重新校正。另外铝型材底座要可靠固定在机架上,底座本身不能晃动;底座松动,会连带导向条抖动,加剧磨损。铝型材底座可以做接地,搭配防静电导向条时,保证静电顺利导出。